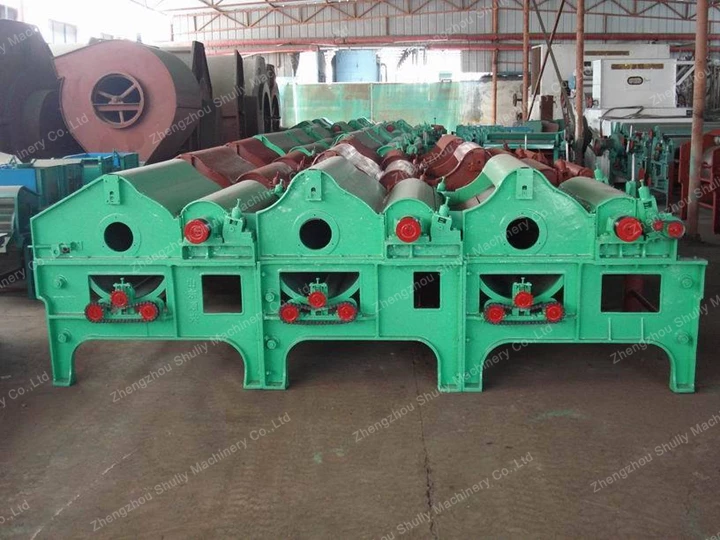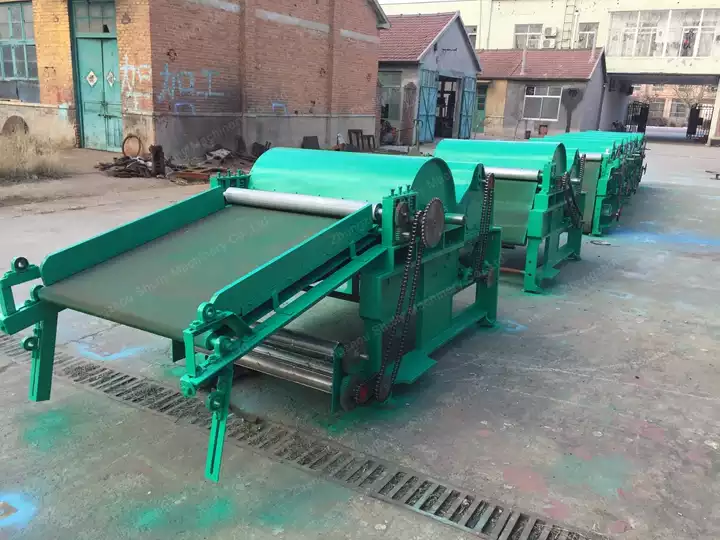
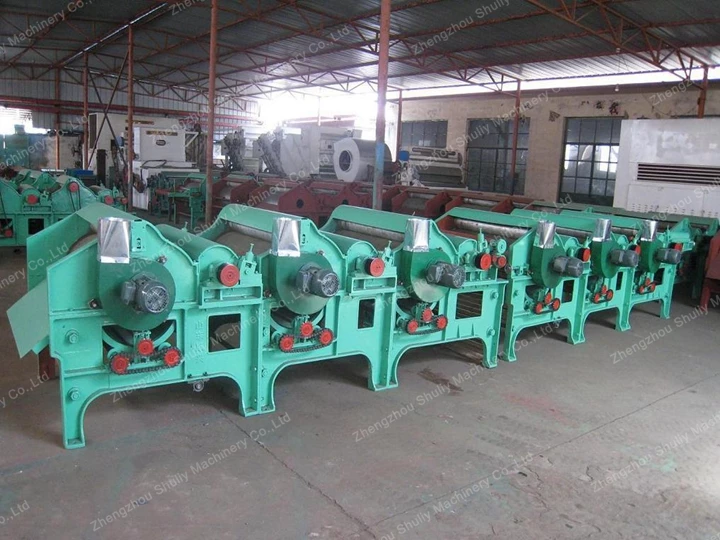
マルチローラーファイバーオープナーは、主に繊維、綿、テキスタイルなどの材料をほぐす機械です。大きな絡まった繊維を引き裂くことで小さな塊や束にほぐし、その過程で混合や繊維間の除染効果も伴います。
実際の作業工程では、操作が不適切なためにファイバーオープナーの開繊効果が低下することがよくあります。当社シューリー工場では、オープナーの開繊効果に影響する一般的な6つの要因をまとめました。ファイバーオープナーを正しくご使用いただくための参考になれば幸いです。
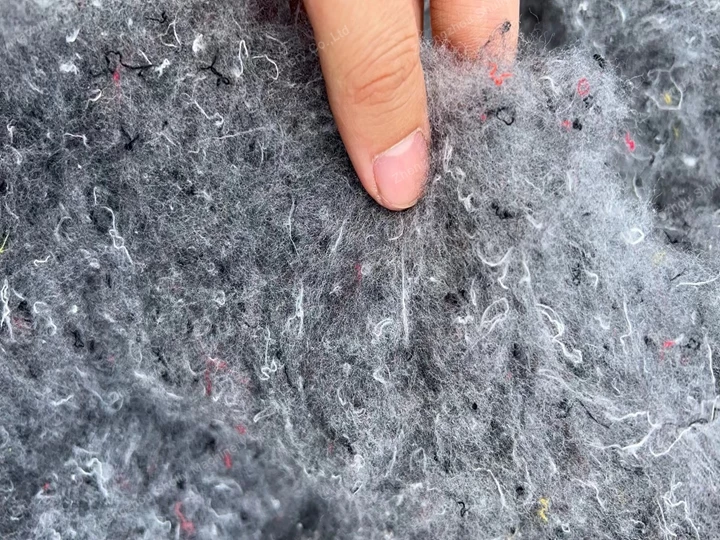
なぜファイバーオープナーを使用するのか?
紡績では、原綿、羊毛、化学短繊維、綿、麻、ポリエステル、ぼろ布など、さまざまな繊維原料が使用され、多くは圧縮されたベールの形で紡績工場に納入されます。原料の梱包密度は一般的に200~650 kg/m³です。中国の原綿の梱包密度は約330~400 kg/m³です。
良質な糸を紡ぐためには、まず原料をほぐし、さまざまな不純物を除去し、均一に混合する必要があります。繊維原料の開繊品質は、半製品や糸の品質、材料の節約などに重要な影響を与えます。したがって、多くの紡績工場にとって高品質のファイバーオープナーは不可欠です。
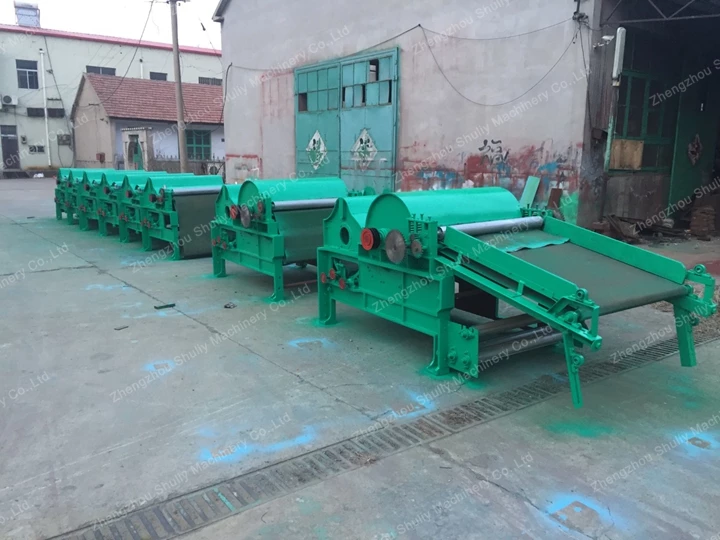
繊維の開繊効果に影響する主な要因
- オープナーへの定量供給。オープナーに供給する繊維は適量でなければなりません。なぜなら、供給量が多いと、繊維が針ローラーで引き裂かれる前にファンに吸い込まれてしまうからです。気流の作用下で、繊維同士や繊維束同士が擦れ合い、より大きな繊維束が形成されます。これでは開繊効果が得られないばかりか、繊維間の絡まりが増加し、マルチローラーファイバーオープナーの開繊効果に悪影響を及ぼします。したがって、オープナーへの供給量に注意し、原料を供給カーテン上に均等に広げる必要があります。
- 供給ロールの間隔。マルチローラーファイバーオープナーの供給ロールの間隔が大きいと、繊維の開繊効果に深刻な影響を与えます。これは、ロール間の間隔が広がると、ロールによる繊維の把持力が低下するためです。その結果、繊維束が針ローラーの駆動でロールの噛み込み口から引き離されやすくなり、開繊効果が発揮されません。逆に間隔が小さすぎると、供給材料が非常に少なくなり、開繊速度に影響します。
- 供給ロールとフェルティングロール間の針歯の間隔。この間隔は、開繊する繊維の長さに基づいて決定する必要があります。紡績繊維の長さが長い場合は間隔を大きく、短い場合は間隔を小さくします。具体的な間隔のサイズは、繊維の長さと生産経験に基づいて制御する必要があります。
- 針ローラーの速度。生産において、ローラーの速度が非常に速い場合、単位長さあたりの原料の開繊回数が増加し、開繊力もそれに応じて増加するため、開繊効果が向上します。しかし、ローラーの速度が上がると、高速回転するローラーで繊維が引き裂かれやすくなります。したがって、開繊プロセス、特に繊維ブロックと開繊抵抗が大きい場合には、ローラーの速度を大きくしすぎないようにする必要があります。
- ファンの速度。ファンの速度は正しく選択する必要があります。ファンの速度が速すぎると、繊維ブロックが開繊される前にファンに吸い取られてしまいます。遅すぎると、繊維が適時に移送されず、擦れて繊維ブロックになりやすく、開繊効果に影響します。
- 針ローラーの針の状態。針の歯は非常に鋭利で、繊維にしっかりと突き刺さり、内部に入り込んで開繊できる必要があります。したがって、マルチローラーファイバーオープナーの針歯が滑らかで、針面が平らであることを確認し、繊維が引っかかって開繊効果に影響するのを防ぐ必要があります。