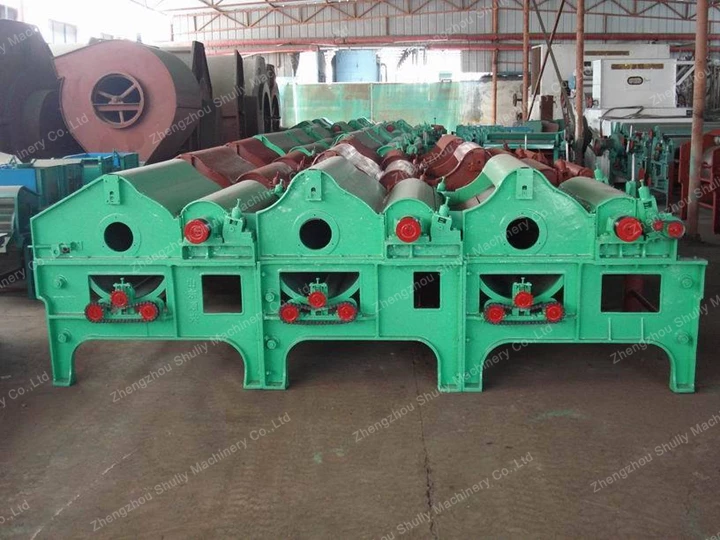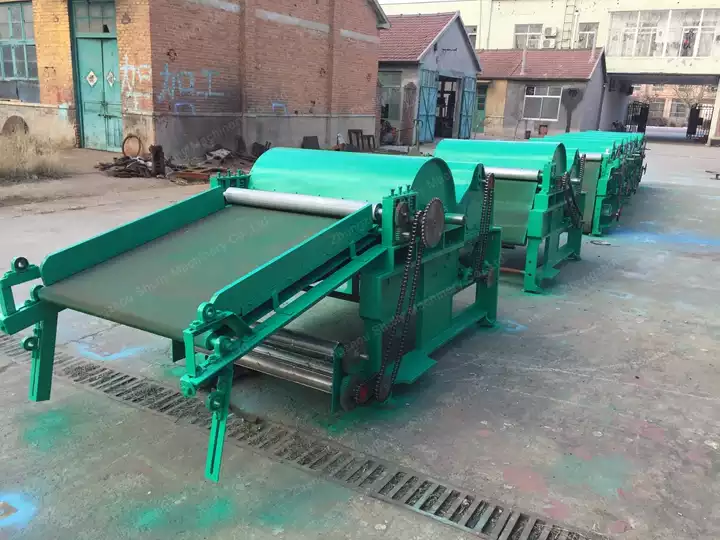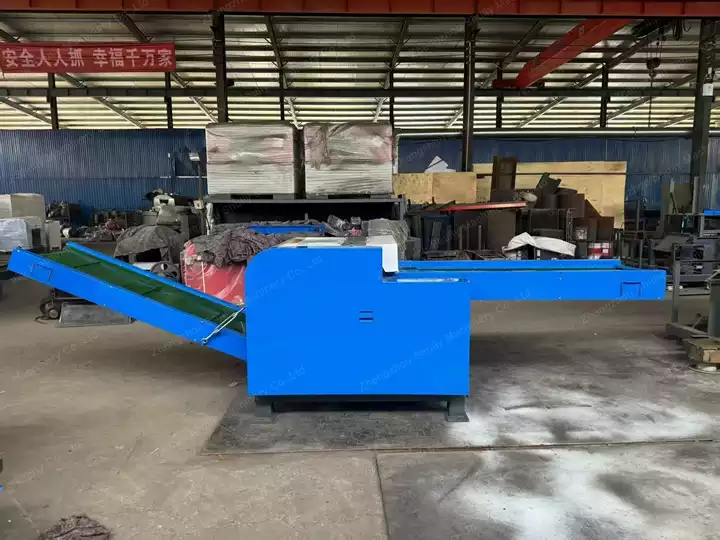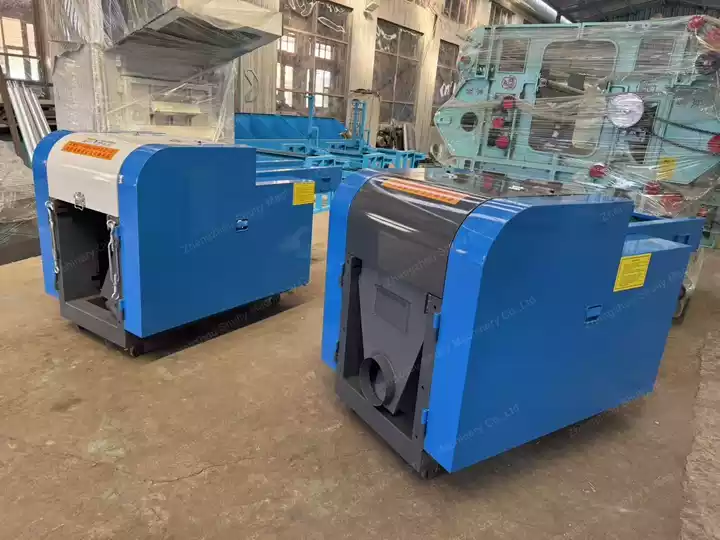
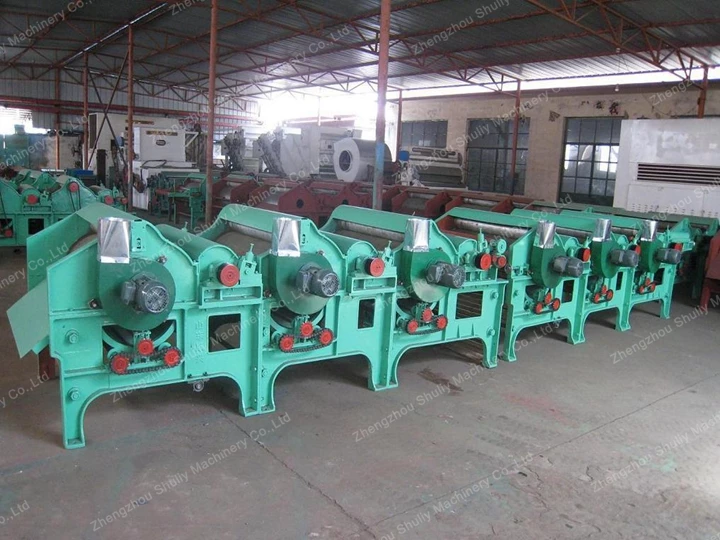
मल्टी-रोलर फाइबर ओपनर मशीन मुख्य रूप से फाइबर, कपास, वस्त्र और अन्य सामग्रियों को ढीला करने के लिए है। यह बड़े उलझे हुए फाइबर को फाड़कर छोटे टुकड़ों या गुच्छों में ढीला कर सकती है, साथ ही ढीला करने की प्रक्रिया में मिश्रण और फाइबर एवं फाइबर डीकंटेमिनेशन प्रभाव भी होता है।
वास्तविक कार्य प्रक्रिया में, अनुचित संचालन के कारण अक्सर फाइबर ओपनिंग मशीन का खुलने का प्रभाव खराब होता है। हम शुली फैक्ट्री ने ओपनर्स के खुलने के प्रभाव को प्रभावित करने वाले 6 सामान्य कारकों का सारांश दिया है, उम्मीद है कि यह आपको फाइबर ओपनर मशीन का सही उपयोग करने में मदद करेगा।
हम फाइबर ओपनर्स का उपयोग क्यों करते हैं?
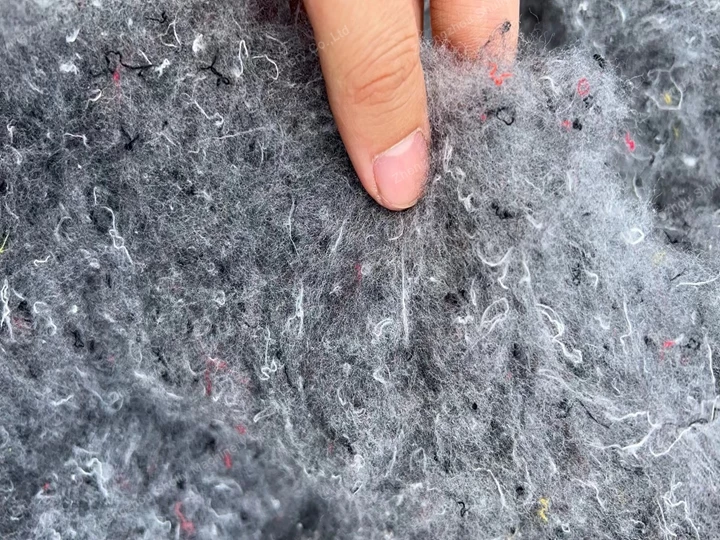
विभिन्न प्रकार के फाइबर कच्चे माल, जैसे कच्चा कपास, ऊन, रासायनिक स्टेपल फाइबर, और कपास, भांग, पॉलिएस्टर, चिथड़े आदि के साथ कताई, अधिकतर दबाव बंडलों के रूप में पैकेज में कपड़ा मिल में आते हैं। कच्चे माल की पैकिंग घनत्व आमतौर पर 200 ~ 650 kg/m³ होती है। चीन में कच्चे कपास का पैकिंग घनत्व लगभग 330 ~ 400 kg/m³ होता है।
अच्छी गुणवत्ता वाला धागा बनाने के लिए, पहले कच्चे माल को ढीला करना और विभिन्न प्रकार की अशुद्धियों को हटाना आवश्यक है, ताकि एकसमान मिश्रण हो सके। फाइबर कच्चे माल की ढीला करने की गुणवत्ता का अर्ध-उत्पादों और धागों की गुणवत्ता, साथ ही सामग्री की बचत आदि पर महत्वपूर्ण प्रभाव पड़ता है। इसलिए, कई कपड़ा मिलों के लिए एक उच्च गुणवत्ता वाली फाइबर-ओपनिंग मशीन आवश्यक है।
फाइबर खोलने के प्रभाव को प्रभावित करने वाले मुख्य कारक
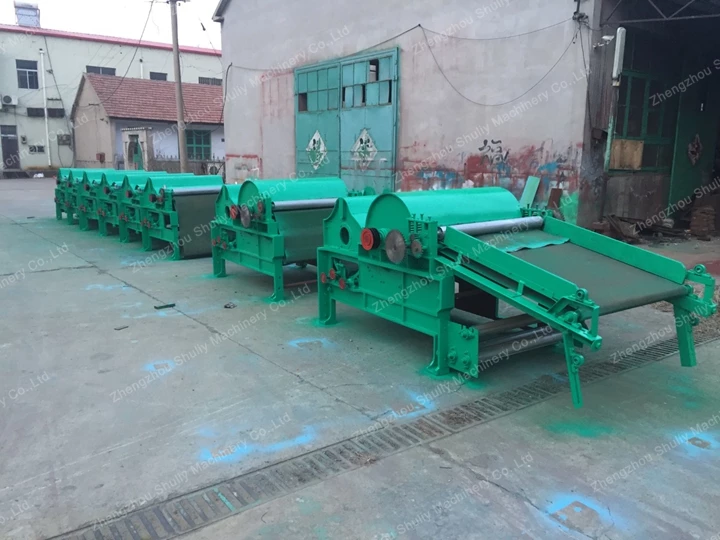
- ओपनर्स में मात्रात्मक फीडिंग। ओपन मशीन में फाइबर की सही मात्रा डाली जानी चाहिए क्योंकि जब अधिक फाइबर डाला जाता है, तो फाइबर को कांटेदार रोलर द्वारा पंखे में ले जाने से पहले ही खींच लिया जाता है। वायु प्रवाह की क्रिया के तहत, फाइबर और फाइबर, फाइबर बंडल और फाइबर बंडल एक दूसरे से रगड़ खाएंगे, जिससे बड़े फाइबर बंडल बनेंगे। यह न केवल खोलने का प्रभाव नहीं डालता बल्कि फाइबर के बीच उलझन को बढ़ाता है, जिससे मल्टी-रोलर फाइबर ओपनिंग मशीन के खुलने के प्रभाव पर असर पड़ता है। इसलिए, हमें ओपनर्स की फीडिंग मात्रा पर ध्यान देना चाहिए और कच्चे माल को फीडिंग कर्टन पर समान रूप से फैलाना चाहिए।
- फीडिंग रोल स्पेसिंग। जब मल्टी-रोलर फाइबर ओपनर के फीडिंग रोल का अंतराल बड़ा होता है, तो यह फाइबर खोलने के प्रभाव को गंभीर रूप से प्रभावित करेगा। ऐसा इसलिए है क्योंकि रोल के बीच का अंतराल बढ़ने से, रोल का फाइबर पर पकड़ कम हो जाएगी। जिससे फाइबर बंडल स्टिंग रोलर ड्राइव में रोलर-एम्बेडेड मुंह से आसानी से खिंच जाएगा, और खोलने का प्रभाव नहीं डाल पाएगा। इसके विपरीत, यदि अंतराल बहुत छोटा है, तो फीड सामग्री बहुत कम होगी, जिससे खुलने की दर प्रभावित होगी।
- फीड रोलर और फेल्टिंग रोलर के बीच सुई दांतों का अंतराल। यह अंतराल खुले फाइबर की लंबाई के आधार पर निर्धारित किया जाना चाहिए। यदि कताई फाइबर की लंबाई लंबी है, तो अंतराल बड़ा हो सकता है; यदि कताई फाइबर की लंबाई छोटी है, तो अंतराल छोटा होना चाहिए, अंतराल का विशिष्ट आकार फाइबर की लंबाई और उत्पादन अनुभव के आधार पर नियंत्रित किया जाना चाहिए।
- स्टैबिंग रोलर की गति। उत्पादन में, यदि रोल की गति बहुत तेज है, तो प्रति इकाई लंबाई में फीड कच्चे माल के खुलने की संख्या बढ़ जाती है, खोलने का बल भी तदनुसार बढ़ जाता है, और इस प्रकार खोलने का प्रभाव बढ़ जाता है। हालांकि, रोल की गति में वृद्धि के साथ, फाइबर रोल के उच्च गति घूर्णन में फटने की संभावना होती है। इसलिए, ढीला करने की प्रक्रिया में, विशेष रूप से जब फाइबर ब्लॉक और ढीला करने का प्रतिरोध अधिक होता है, तो रोलर की गति बहुत अधिक नहीं होनी चाहिए।
- पंखे की गति। पंखे की गति का सही चयन किया जाना चाहिए। यदि पंखे की गति बहुत अधिक है, तो फाइबर ब्लॉक खुलने से पहले ही पंखे द्वारा खींच लिए जाएंगे। यदि यह बहुत धीमी है, तो फाइबर समय पर स्थानांतरित नहीं होंगे और आसानी से फाइबर ब्लॉक में रगड़ खाएंगे, जिससे खोलने का प्रभाव प्रभावित होगा।
- प्रिक रोलर सुई की स्थिति। सुई के दांत बहुत तेज होने चाहिए, और फाइबर को अच्छी तरह से छेद सकते हैं, खोलने के लिए फाइबर में प्रवेश कर सकते हैं। इसलिए, हमें यह सुनिश्चित करने की आवश्यकता है कि मल्टी-रोलर फाइबर ओपनर्स के सुई दांत चिकने हों और सुई की सतह सपाट हो ताकि फाइबर को हुक लगने से रोका जा सके और खोलने के प्रभाव को प्रभावित होने से बचाया जा सके।